Cięcie taśmy gorącym nożem jednocześnie rozdziela materiał i scala włókna na krawędzi. Źle przygotowany proces może jednak powodować powstawanie drażniących emisji, przypalanie wzoru, oparzenia dłoni i tworzenie twardych zgrubień. Bezpieczne stanowisko wymaga dopasowania urządzenia, odciągu oraz organizacji pracy do konkretnej taśmy, a nie tylko ustawienia temperatury pozwalającej ją przeciąć.
1. Najpierw dokumentacja taśmy i urządzenia
Przed uruchomieniem trzeba potwierdzić skład taśmy, obecność powłok, nadruków i innych dodatków oraz dopuszczalność obróbki termicznej. Samo określenie „polipropylenowa” nie opisuje wszystkich składników wzorzystego wyrobu. Brak informacji o zachowaniu barwników lub wykończenia pod wpływem ciepła jest powodem do uzyskania danych od dostawcy, nie do prób z coraz wyższą temperaturą.
Instrukcja przecinarki powinna określać dopuszczone materiały, zakres nastaw, cykl pracy, wymagane osłony i sposób czyszczenia ostrza. Polipropylen topi się zwykle w zakresie około 160–170°C, ale nie jest to zalecana temperatura noża: nastawa urządzenia zależy również od konstrukcji ostrza, grubości splotu i czasu kontaktu. Temperatury topnienia nie wolno traktować jako granicy bezpiecznej emisji.
2. Rozdzielenie strefy podawania, cięcia i odbioru
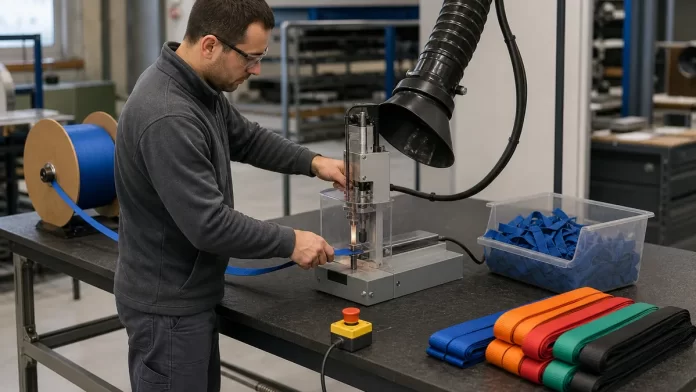
Urządzenie należy ustawić na stabilnym podłożu zgodnym z instrukcją, z powierzchnią odporną na temperaturę w obszarze odkładania gorących elementów. Rolka powinna rozwijać się bez szarpania, najlepiej z uchwytu zapobiegającego stoczeniu. Prowadnica i ogranicznik długości pozwalają mierzyć odcinki bez zbliżania palców do ostrza.
- Po stronie podawania pozostaje rolka i prosty tor taśmy, bez przewodów przecinających drogę materiału.
- Przy ostrzu znajduje się wyłącznie materiał potrzebny do bieżącego cięcia, nie zapas rolek ani opakowania.
- Po stronie odbioru trzeba przewidzieć miejsce na ostygnięcie końców i osobny pojemnik na ścinki.
Wyłącznik oraz urządzenie zatrzymania awaryjnego, jeśli występuje, muszą być dostępne bez sięgania nad ostrzem. Gorący nóż pozostaje zagrożeniem także po odłączeniu zasilania.
3. Wentylacja ma wychwytywać emisję przy ostrzu
Otworzone okno lub wentylator biurkowy nie zastępują odciągu miejscowego. Nawiew skierowany na nóż może przenieść produkty rozkładu przez strefę oddychania operatora, a dodatkowo destabilizować temperaturę cięcia. Ssawkę należy umieścić tak, aby wychwytywała emisję u źródła, nie ograniczając działania osłon ani prowadzenia materiału.
Nie ma jednej prawidłowej wydajności odciągu w m³/h dla wszystkich przecinarek: znaczenie mają geometria ssawki, odległość od ostrza, przeciągi i intensywność produkcji. Dobór oraz odbiór instalacji powinny obejmować sprawdzenie skuteczności wychwytu podczas rzeczywistej pracy i zapewnienie dopływu powietrza uzupełniającego. Materiały dotyczące oceny narażenia zawodowego i ochrony przed czynnikami chemicznymi publikuje Centralny Instytut Ochrony Pracy – Państwowy Instytut Badawczy.
Widoczny dym, narastający zapach lub podrażnienie oczu wymagają przerwania procesu i sprawdzenia przyczyny. Brak zapachu nie potwierdza bezpieczeństwa; potrzebę pomiarów narażenia ustala się na podstawie oceny ryzyka i danych o materiale.
4. Ochrona operatora bez utraty kontroli nad taśmą
Podstawową ochroną przed oparzeniem są osłony, prowadnice i ograniczenie dostępu do gorącego ostrza. Rękawice nie mogą zastępować tych rozwiązań. Jeżeli urządzenie ma napędzane rolki podające, możliwość pochwycenia rękawicy trzeba uwzględnić zgodnie z instrukcją i oceną ryzyka.
Do czynności wymagających kontaktu z nagrzanymi częściami dobiera się ochronę termiczną odpowiednią do temperatury i przewidywanego czasu kontaktu. Okulary ochronne są uzasadnione tam, gdzie ocena ryzyka wskazuje możliwość odprysku lub rozprysku stopionego tworzywa. Luźne rękawy, biżuteria i rozpuszczone włosy nie powinny znajdować się przy mechanizmie podawania.
Doboru ochrony dróg oddechowych nie należy sprowadzać do założenia półmaski przeciwpyłowej: nie chroni ona automatycznie przed gazami i parami. Takie zabezpieczenie wymaga rozpoznania zanieczyszczeń i nie zastępuje sprawnej wentylacji.
5. Próby wzorzystej taśmy o szerokości 25 mm
Przy doborze procesu dla taśmy polipropylenowej 25 mm trzeba ocenić nie tylko szerokość, lecz także grubość splotu, wykończenie powierzchni i sposób wykonania wzoru. Materiał taki jak tęczowa taśma polipropylenowa 25mm wymaga prób na rzeczywistej partii, ponieważ sam wygląd produktu nie pozwala ustalić właściwej temperatury ani czasu cięcia. Ustawień z jednobarwnej taśmy nie należy przenosić bez weryfikacji.
Do prób można przygotować przykładowo 12–20 odcinków po 100–150 mm, uwzględniając różne fragmenty powtarzającego się wzoru. Jest to praktyczny plan prób, a nie norma odbiorowa. Każdy wariant należy oznaczyć numerem, nastawą temperatury oraz czasem kontaktu lub prędkością podawania.
6. Parametry zmienia się pojedynczo
Próby rozpoczyna się od ustawień zalecanych przez producenta urządzenia dla danego materiału, po osiągnięciu stabilnych warunków pracy. Jeśli dokumentacja nie podaje punktu wyjścia, należy go uzgodnić z dostawcą, zamiast szukać go przez niekontrolowane nagrzewanie. Jednoczesna zmiana temperatury, docisku i czasu kontaktu uniemożliwia rozpoznanie przyczyny poprawy lub pogorszenia krawędzi.
- Wykonać serię przy niezmienionych ustawieniach i sprawdzić pełne rozdzielenie taśmy.
- Po ostygnięciu ocenić strzępienie, twardy rant, zwężenie końca oraz zmianę koloru.
- Zmienić tylko jeden parametr, w granicach dopuszczonych instrukcją, i powtórzyć ocenę.
- Potwierdzić wynik podczas dłuższej serii odpowiadającej planowanemu rytmowi pracy.
Przykładowo dla odcinka 300 mm można przyjąć wewnętrzną tolerancję długości ±2 mm, jeśli pozwala na to zastosowanie. Końcówka powinna przechodzić przez docelową klamrę bez zaczepiania, a jakość zgrzanej krawędzi nie stanowi potwierdzenia nośności całego wyrobu.
7. Zatwierdzenie procesu i bezpieczne zakończenie pracy
Karta stanowiskowa powinna zawierać identyfikację materiału, zatwierdzone nastawy, sposób kontroli krawędzi i warunki zatrzymania pracy. Ponownej weryfikacji wymagają między innymi zmiana partii lub konstrukcji taśmy, wymiana ostrza i modyfikacja odciągu. Przed każdą zmianą roboczą operator sprawdza osłony, działanie wentylacji oraz stan przewodów.
Po zakończeniu produkcji urządzenie wyłącza się zgodnie z instrukcją, pozostawiając odciąg na czas wymagany przez dokumentację stanowiska. Ostrze czyści się dopiero po zabezpieczeniu przed przypadkowym uruchomieniem i osiągnięciu temperatury dopuszczonej do konserwacji. Zatwierdzony proces daje powtarzalną krawędź bez przypalenia i nie wymaga obchodzenia osłon ani chwytania gorących końców.